

南通史丹利案例
推荐产品


联系我们
苏州易存智能科技有限公司
电话:180-2026-1396
邮箱:2714005115@qq.com
地址:苏州市相城区凤北荡路178号
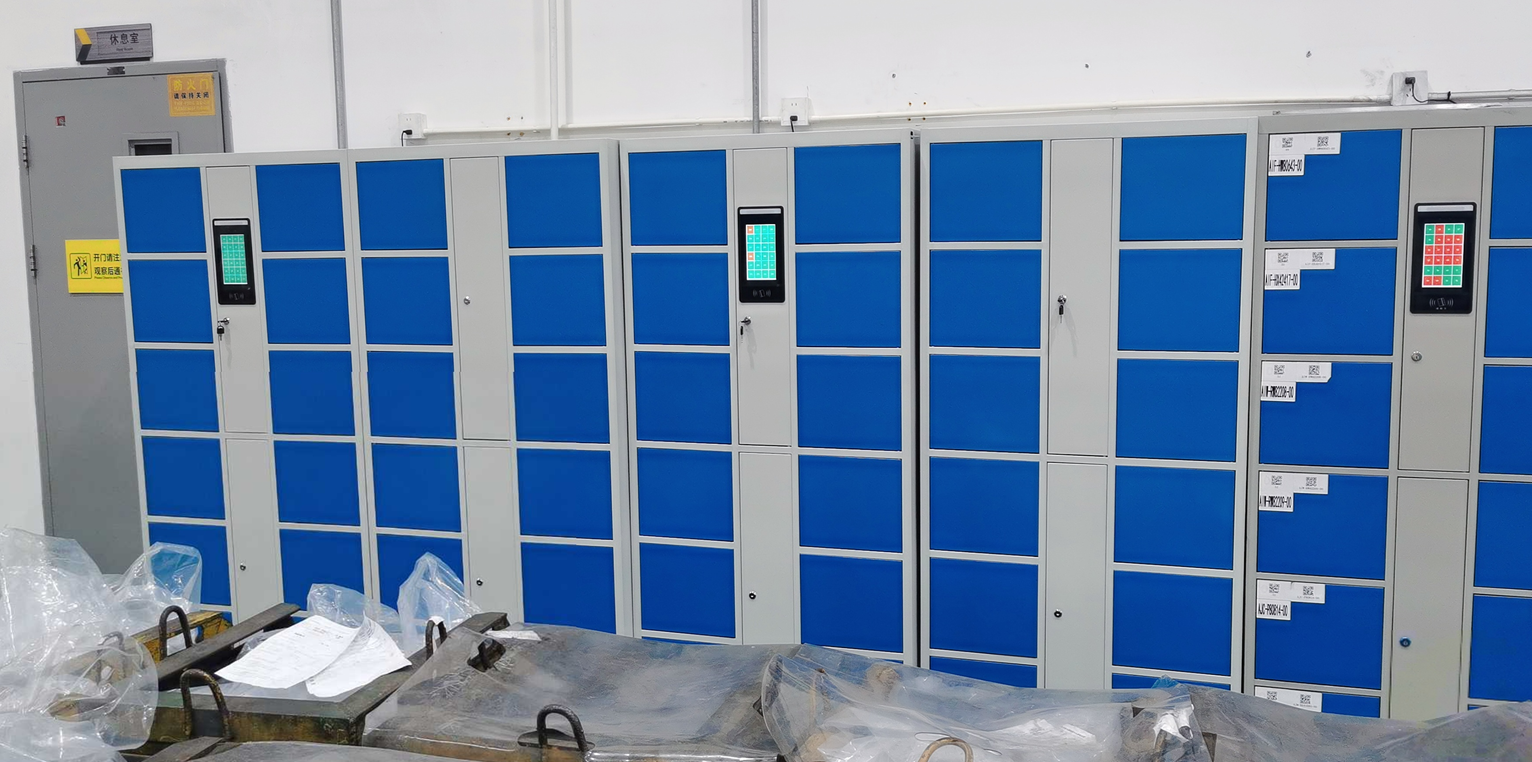
南通史丹利案例
某某百得紧固系统(南通)有限公司,服务于紧固系统及相关工具、配件的制造与装配场景。企业生产过程中涉及大量紧固件、装配配件、小型工具、劳保用品及生产辅助物料,物料种类多、规格细、领用频次高,传统人工登记和分散存放方式容易造成领用效率低、库存数据不准、物料追溯困难。本次项目通过部署智能物料柜,帮助企业实现生产现场物料的集中管理、自助领用和数据化追溯。
24H服务热线:180-2026-1396
产品介绍
Product introduction
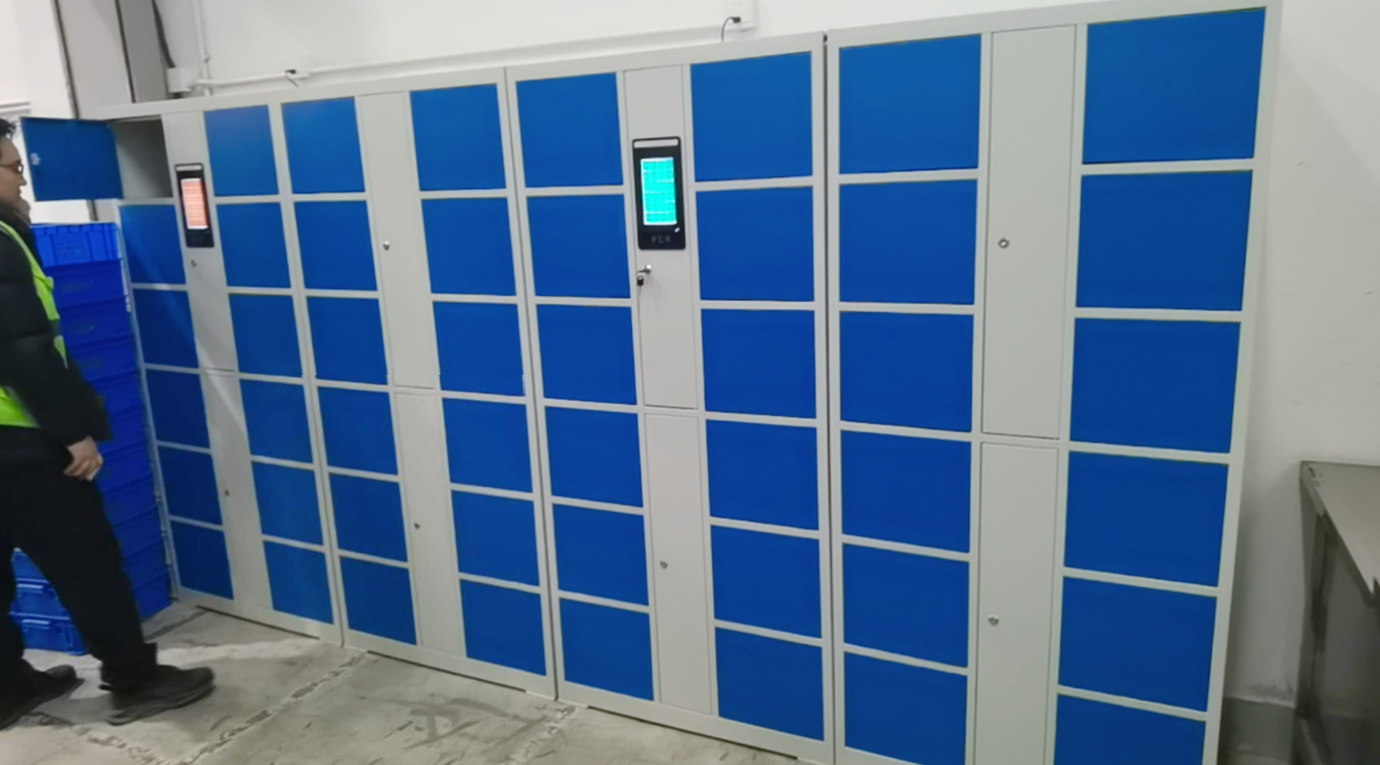
南通市·某某百得紧固系统(南通)有限公司(物料柜)
一、服务用户
某某百得紧固系统(南通)有限公司,服务于紧固系统及相关工具、配件的制造与装配场景。企业生产过程中涉及大量紧固件、装配配件、小型工具、劳保用品及生产辅助物料,物料种类多、规格细、领用频次高,传统人工登记和分散存放方式容易造成领用效率低、库存数据不准、物料追溯困难。本次项目通过部署智能物料柜,帮助企业实现生产现场物料的集中管理、自助领用和数据化追溯。
二、公司全景图
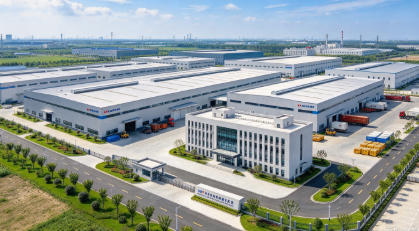
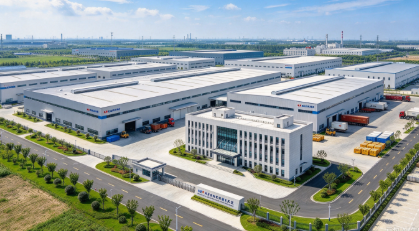
文字描述:企业位于江苏省南通市,拥有标准化生产厂区与整洁的制造车间,生产区域布局清晰,涵盖装配、加工、仓储、质检等功能区域。厂区整体管理规范,现场物料流转频率高,对物料存取效率、区域整洁度和成本管控有较高要求。智能物料柜项目落地于生产车间及物料周转区域,旨在通过智能化设备提升现场物料管理水平。
三、需求描述
1. 对生产现场的紧固件、装配配件、小型工具、劳保用品及辅助物料进行集中管理,减少物料分散堆放。
2. 实现员工自助领用,降低人工登记工作量,提高生产线旁物料取用效率。
3. 建立领用人员身份识别机制,记录何人、何时、领取何种物料,满足生产追溯要求。
4. 实时监控物料库存,对低库存物料进行提醒,避免因缺料影响装配生产进度。
5. 支持物料分类存放、权限管理、领用查询和数据统计,方便企业进行成本分析与过程管理。
6. 设备需适应车间现场环境,柜体结构稳固,操作简单,便于一线员工快速使用。
四、项目沟通
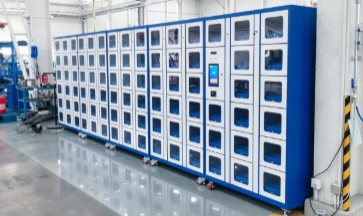
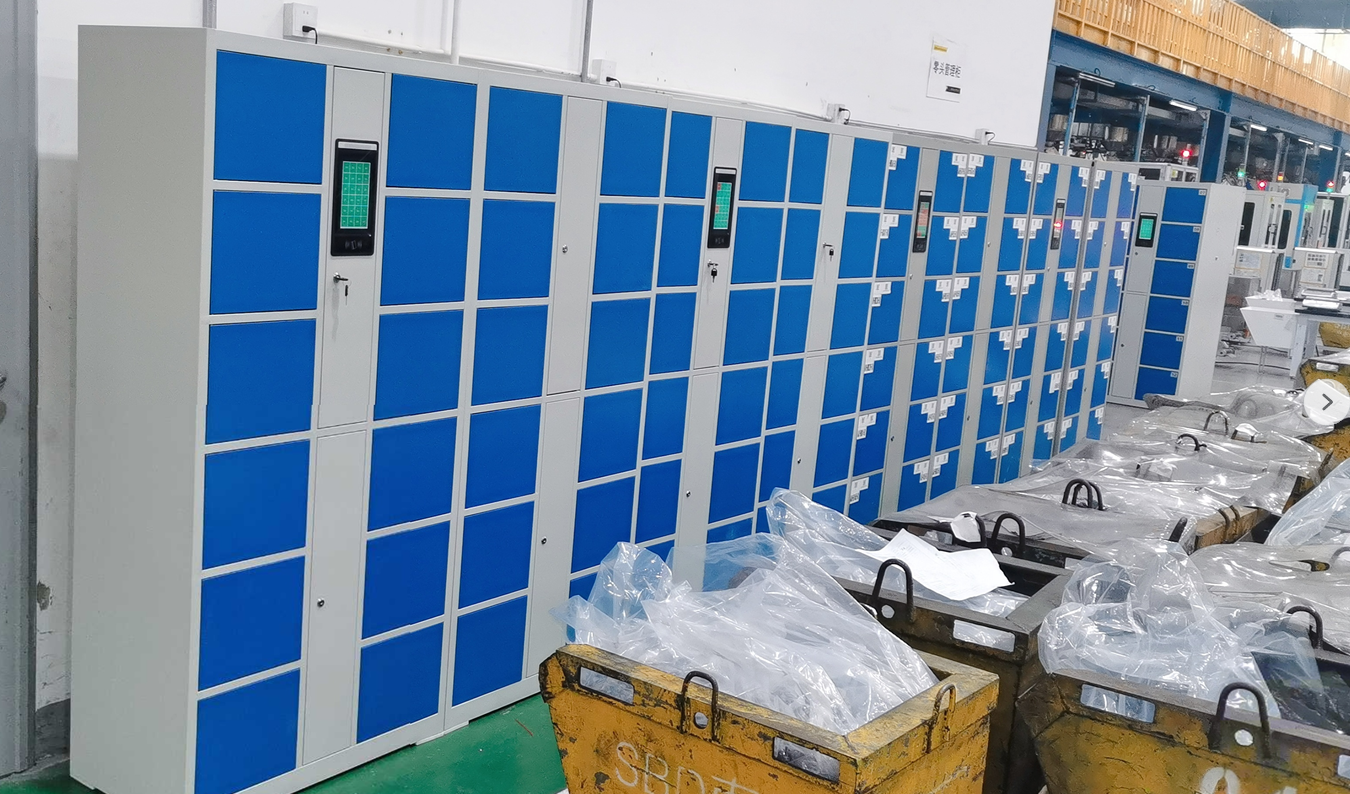
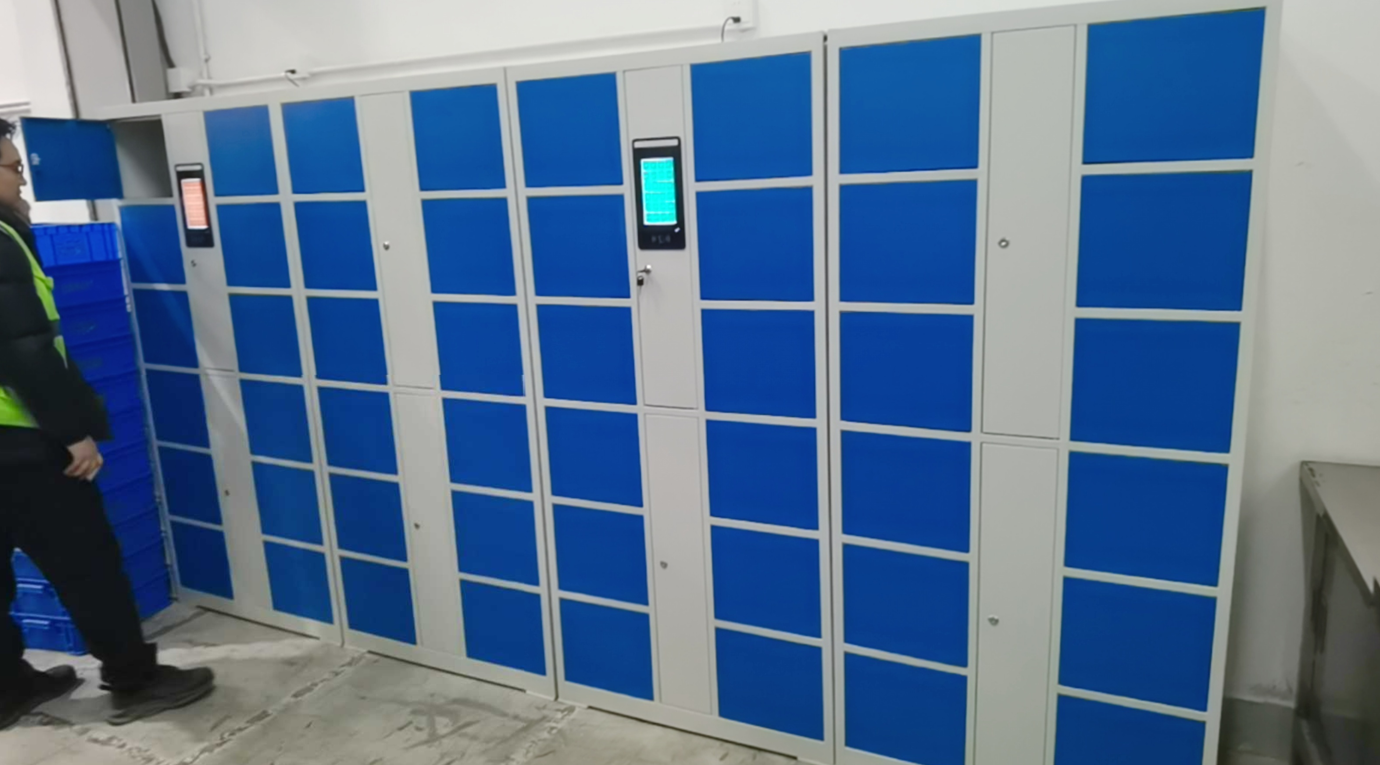
项目前期,项目团队对客户生产车间进行实地调研,了解物料种类、领用频次、生产班次、现场布局及管理流程。结合客户痛点,确定智能物料柜的部署位置、柜体规格、分格数量、权限管理方式及后台数据功能。
沟通中重点确认以下内容:
· 物料分类方案及柜体分格配置;
· 员工身份识别与领用记录方式;
· 库存预警、数据统计及报表导出需求;
· 设备安装条件、供电方式、现场摆放空间;
· 客户管理人员及一线员工的操作培训安排。
设备到货后,项目团队完成现场安装、通电调试、物料基础信息录入、人员权限配置和操作培训。试运行阶段持续跟进客户使用反馈,优化系统参数和领用流程,确保设备稳定运行。
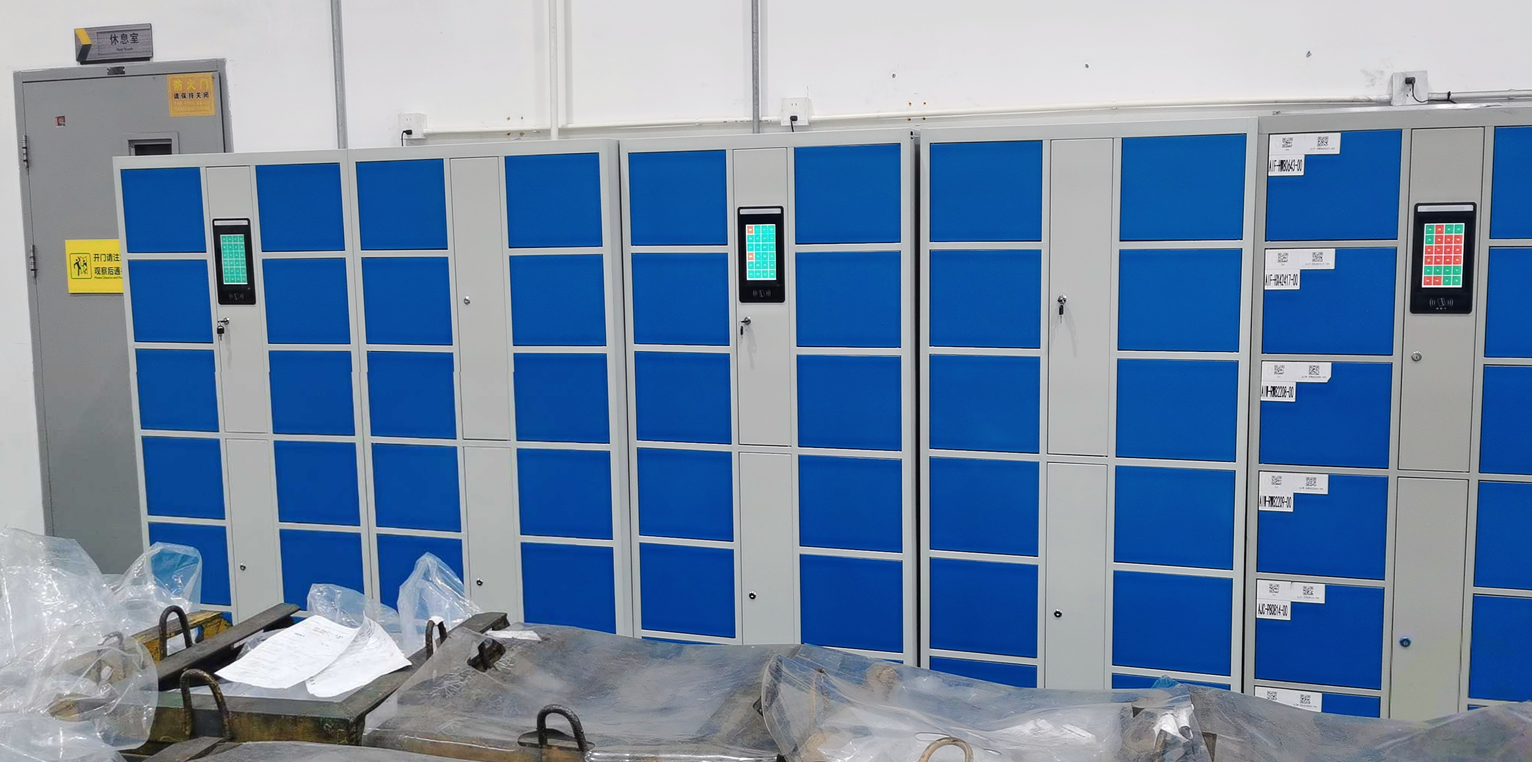
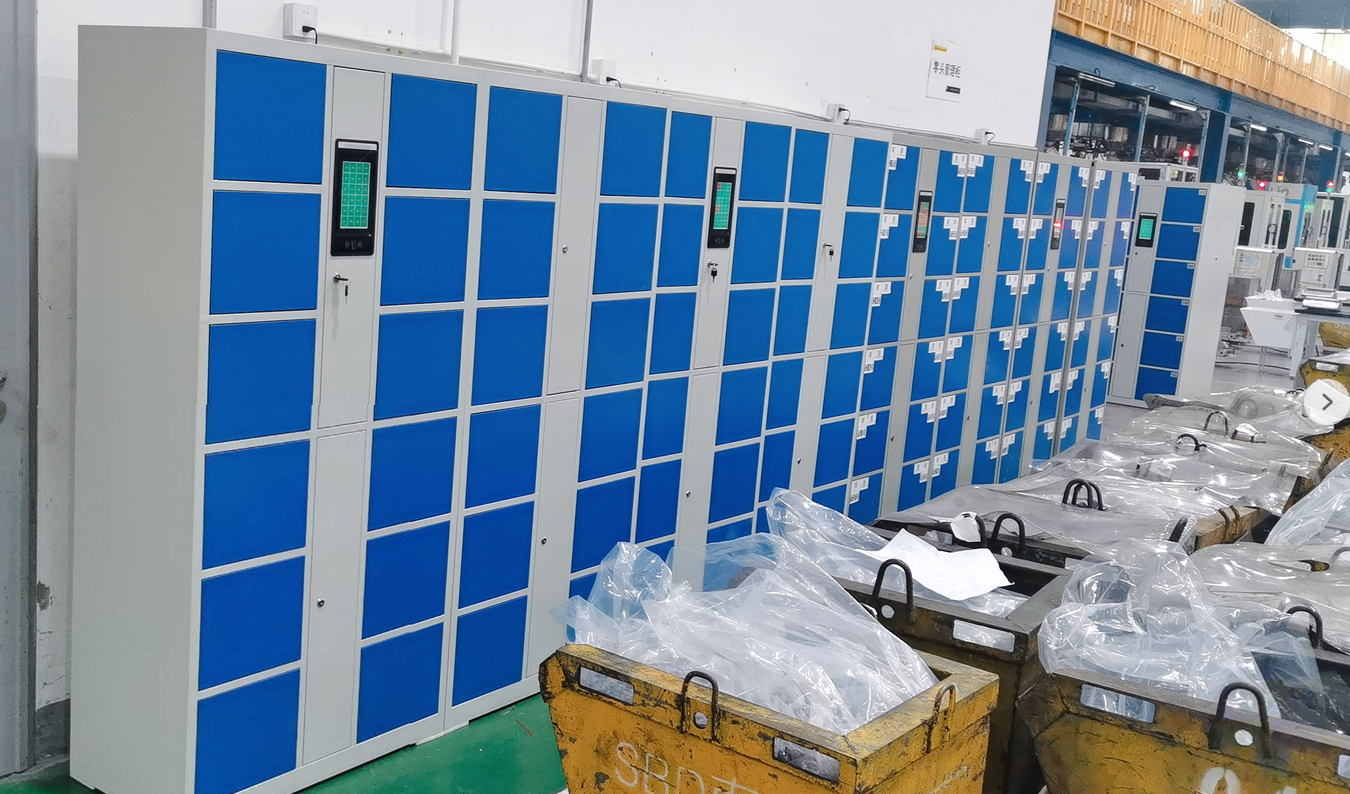
五、项目图片
六、客户评价
项目上线后,现场物料管理更加规范,员工领用无需等待人工登记,取料速度明显提升。物料分类清楚,库存状态实时可见,缺料预警及时,减少了因物料缺失对生产造成的影响。系统领用记录完整,便于企业进行追溯和成本分析。设备操作简单,一线员工接受度高,项目团队响应及时,整体达到了客户预期的管理改善目标。
七、项目总结
本次史丹利百得紧固系统(南通)有限公司物料柜项目,围绕制造现场物料种类多、领用频繁、追溯管理难的痛点,提供了智能物料柜管理方案。通过智能柜体、身份识别、库存管理和数据统计功能,实现了物料的集中存放、自助领用、实时记录和可追溯管理。
项目从需求调研、方案设计、现场部署、系统调试到人员培训全流程推进,帮助客户规范了生产现场物料管理,减少了人工登记环节,提升了物料领用效率和库存透明度。项目成果不仅适用于紧固系统制造企业,也为同类装配制造、零部件加工、车间物料智能化管理项目提供了可参考的落地案例。
特色功能
Featured function
八大核心技术
智能安全放心
eight core technologies
指纹解锁

识别速度快
采集方便
人脸识别

自动检测
跟踪识别人脸
声纹识别

通过声音
识别身份
指静脉识别

通过指静脉识别仪
取得手指静脉分布图
RFID技术

无线射频
识别技术
虹膜识别

对比虹膜特征
确定个人身份
ic/id智能卡

感应式ic智能卡
管理系统
自设密码

通过指静脉识别仪
取得手指静脉分布图
工厂·实力
Factory and strength

软著·ISO证书
Soft copy ISO certificate


联系·我们
Contact us
